
Как снизить стоимость токарной обработки на ЧПУ: 5 частых ошибок в чертежах
06 мая 2026
Заказчики часто переплачивают до 30–40% за изготовление партии деталей из-за необоснованных требований в чертежах. Если конструктор ставит жесткий допуск там, где деталь работает «на воздухе», время работы станка увеличивается, а вместе с ним растет и смета.
В этой статье инженеры Alter96 разбирают частые ошибки в КД (конструкторской документации). Мы покажем, как оптимизировать деталь под станок с ЧПУ, чтобы не переплачивать за нормо-часы. Базовая стоимость токарной обработки в нашем цеху начинается от 1500 руб./час.
Почему станок «съедает» ваш бюджет
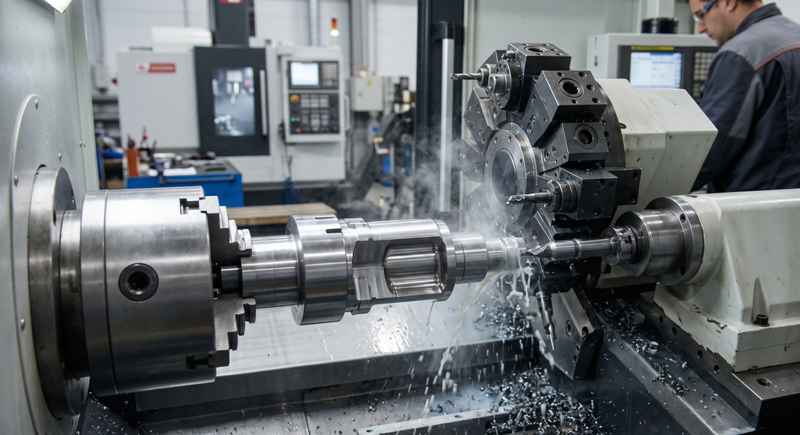
Время работы станка — главный фактор ценообразования. Чем сложнее геометрия и выше требования к поверхности, тем дольше идет цикл. Это частая проблема: на бумаге деталь выглядит идеально, но в процессе настройки оборудования мы понимаем, что для ее создания потребуется нестандартный инструмент и 4 дополнительных прохода.
Идеальная точность нужна только в узлах сопряжения. В остальных местах она лишь сжигает ваш бюджет. Разберем блок частых ошибок, которые мы встречаем в заявках.
5 ошибок в чертежах, увеличивающих стоимость партии
1. «Космические» допуски по умолчанию
Конструкторы часто ставят квалитет точности H7/h7 на всю поверхность детали. Для производства это означает постоянные замеры, снижение скорости резания.
Решение: Оставляйте жесткие допуски исключительно для посадочных мест (подшипники, валы). Остальные поверхности делайте по 12–14 квалитету.
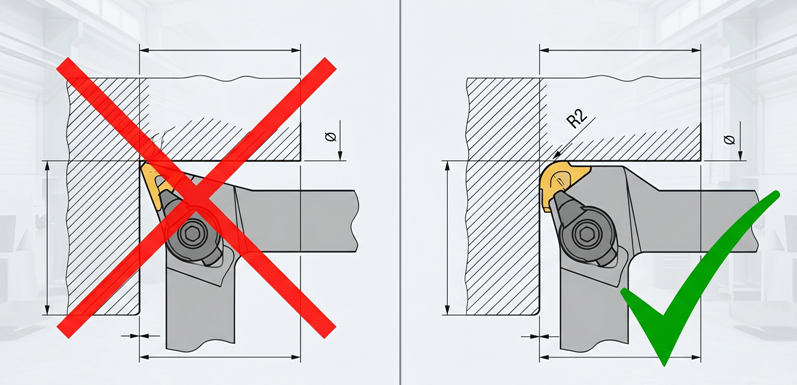
2. Острые внутренние углы
Режущий инструмент имеет радиус. Сделать абсолютно прямой внутренний угол (90 градусов) токарным резцом или фрезой физически невозможно без дополнительных, очень дорогих операций.
Решение: Закладывайте галтели (радиусы скругления). Чем больше радиус, тем дешевле черновая и чистовая обработка.
3. Необоснованно высокая шероховатость (Ra)
Требование зеркальной поверхности (Ra 0.8 и выше) там, где это не несет функциональной нагрузки, требует финишной шлифовки или полировки. Это отдельная операция, которая кратно увеличивает сроки и стоимость.
Решение: Требуйте полировку только там, где это действительно необходимо.
4. Слишком глубокие и узкие отверстия
Если глубина отверстия превышает его диаметр более чем в 4-5 раз, стружку сложно выводить. Возникает вибрация, инструмент может сломаться.
Решение: Если возможно, увеличивайте диаметр отверстия или делайте его ступенчатым.
H3: 5. Игнорирование стандартных размеров проката
Если деталь имеет внешний диаметр 41 мм, нам придется брать круглый прокат диаметром 45 мм и снимать лишние 4 мм металла. Это увеличивает объем отходов и время работы.
Решение: Проектируйте габариты с учетом ГОСТовского металлопроката (например, подгоняйте под 40 мм).
Как меняется цена при оптимизации чертежа (Пример)
Для наглядности мы подготовили таблицу сравнения стоимости производства условного стального вала.
| Параметр детали | Исходный чертеж (Ошибки) | Оптимизированный чертеж | Итог |
| Допуски | H7 на всю длину | H7 только на посадочные шейки | Экономия времени 20% |
| Углы | Острые внутренние углы | Галтели R2 | Не нужен спец. инструмент |
| Шероховатость | Ra 0.8 везде | Ra 0.8 / Ra 3.2 | Ускорение черновой обработки |
| Цена за партию 100 шт. | 240 000 руб. | 165 000 руб. | Снижение цены на 31% |
Как сделать первый заказ в Alter96
Мы работаем «под ключ» — от проверки вашей документации до отгрузки готовой партии. Чтобы заказать токарную и фрезерную обработку, отправьте нам свои чертежи.
- Пришлите чертеж или 3D-модель на нашу почту.
- Наши технологи бесплатно проверят КД на технологичность.
- Мы предложим варианты оптимизации, чтобы снизить цену без потери качества.
Свяжитесь с нами для обсуждения проекта
Обратная связь
У вас остались вопросы?
Обратная связь
Ваша заявка успешно
отправлена!